

A moldagem por injeção de precisão é um processo de fabricação altamente sofisticado que exige atenção meticulosa aos detalhes. Como fornecedor de moldes de injeção de precisão, entendemos os desafios que surgem na prevenção de rachaduras no produto durante esse processo. A fissuração em produtos moldados por injeção de precisão pode levar a perdas significativas em termos de tempo, recursos e reputação. Neste blog, exploraremos os vários fatores que contribuem para a quebra de produtos e forneceremos soluções práticas para evitá-la.
Compreendendo as causas de rachaduras em moldagem por injeção de precisão
Fatores Relacionados ao Material
A escolha do material é um fator crucial na prevenção de fissuras. Diferentes plásticos têm propriedades diferentes, como taxas de encolhimento, coeficientes de expansão térmica e estruturas moleculares. Por exemplo, materiais com altas taxas de encolhimento têm maior probabilidade de causar tensões internas durante o processo de resfriamento, o que pode causar rachaduras.

- Materiais Incompatíveis: Misturar diferentes tipos de plásticos ou utilizar materiais incompatíveis com o processo de moldagem pode resultar em rachaduras. É essencial garantir que o material utilizado seja adequado à aplicação específica e às condições de moldagem.
- Conteúdo de umidade: A umidade no material plástico pode causar a formação de vapor durante o processo de injeção, causando vazios e rachaduras no produto. A secagem adequada do material antes da moldagem é necessária para evitar esse problema.
Projeto e fabricação de moldes
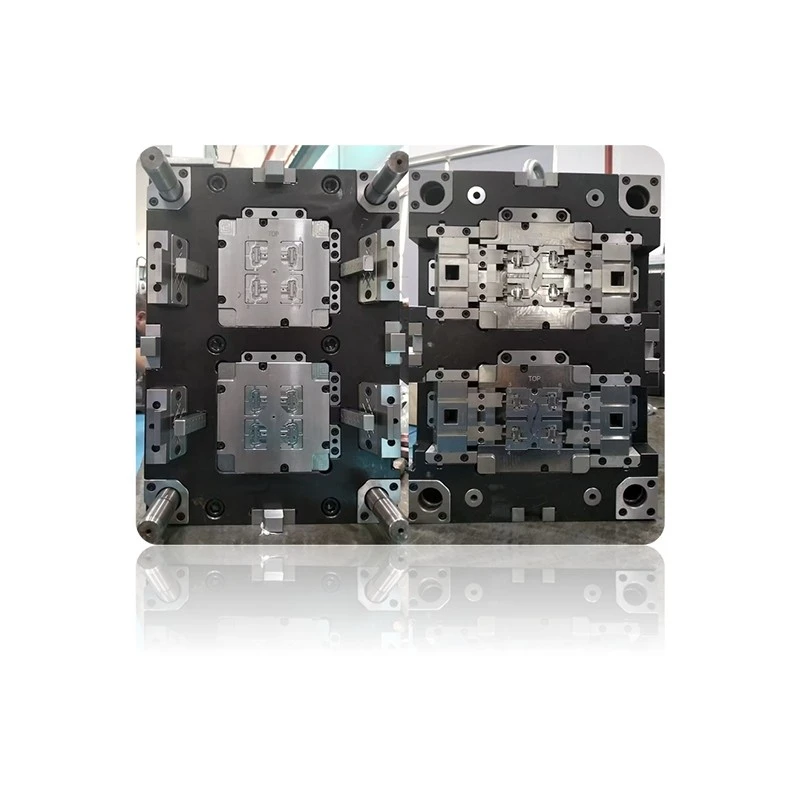
O design e a qualidade do molde desempenham um papel significativo na prevenção de rachaduras. Um molde bem projetado pode garantir fluxo uniforme do material plástico, resfriamento adequado e tensões internas mínimas.
- Projeto de portão: A porta é o ponto de entrada do material plástico na cavidade do molde. Um projeto de comporta inadequado pode causar fluxo desigual do material, levando à concentração de tensão e rachaduras. Por exemplo, uma comporta pequena pode causar alta tensão de cisalhamento, enquanto uma comporta grande pode resultar em fluxo excessivo de material e resfriamento irregular.
- Sistema de resfriamento: Um sistema de resfriamento eficiente é essencial para o resfriamento uniforme do produto. O resfriamento irregular pode causar retração diferencial, o que leva a tensões internas e rachaduras. Os canais de resfriamento no molde devem ser projetados para garantir uma transferência de calor consistente em todo o produto.
- Acabamento de superfície do molde: Um acabamento liso da superfície do molde pode reduzir o atrito entre o material plástico e o molde, evitando a formação de arranhões e rachaduras. Superfícies ásperas podem fazer com que o material grude no molde, causando rachaduras durante a ejeção.
Condições de processamento
As condições de processamento durante a moldagem por injeção, como temperatura, pressão e velocidade de injeção, também podem afetar a qualidade do produto e contribuir para a fissuração.
- Temperatura: A temperatura de fusão do material plástico é crítica. Se a temperatura for muito alta, o material pode degradar-se, levando à perda de propriedades mecânicas e ao aumento do risco de fissuras. Por outro lado, se a temperatura for muito baixa, o material pode não fluir adequadamente, resultando em enchimento incompleto e concentração de tensões.
- Pressão: A pressão de injeção deve ser cuidadosamente controlada. A pressão excessiva pode fazer com que o material flua muito rapidamente, causando aprisionamento de ar e tensões internas. Pressão insuficiente pode resultar no preenchimento incompleto da cavidade do molde, causando pontos fracos no produto.
- Velocidade de injeção: Uma alta velocidade de injeção pode causar cisalhamento do material, causando tensão e rachaduras. Uma velocidade de injeção lenta pode resultar em um tempo de ciclo mais longo e em um resfriamento irregular.
Medidas Preventivas
Seleção e preparação de materiais
- Escolha o material certo: Selecione um material plástico adequado à aplicação específica e ao processo de moldagem. Considere fatores como propriedades mecânicas, resistência química e taxa de encolhimento. Você pode aprender mais sobre materiais de alta qualidade para moldagem por injeção de precisão em nossoMolde de injeção de plástico de alta precisãopágina.
- Secagem adequada: Certifique-se de que o material plástico esteja devidamente seco antes de moldar para remover qualquer umidade. Siga as recomendações do fabricante quanto ao tempo e temperatura de secagem.
Projeto e manutenção de moldes
- Otimize o design do portão: Trabalhe com projetistas de moldes experientes para otimizar o projeto da comporta para um fluxo uniforme de material. Considere o tamanho, formato e localização da comporta para minimizar a concentração de tensão.
- Melhorar o sistema de resfriamento: Projete um sistema de resfriamento eficiente com canais de resfriamento distribuídos uniformemente. Faça a manutenção regular do sistema de resfriamento para garantir a transferência de calor adequada.
- Manter o acabamento da superfície do molde: Mantenha a superfície do molde limpa e lisa. Utilize técnicas de polimento adequadas para evitar arranhões e melhorar a liberação do produto. Você pode encontrar mais informações sobre moldes de alta precisão em nossoMolde de alta precisãopágina.
Otimização de Processos
- Controle de temperatura e pressão: Monitore e controle a temperatura de fusão, a temperatura do molde e a pressão de injeção durante o processo de moldagem. Use sensores de temperatura e manômetros para garantir um controle preciso.
- Ajustar a velocidade de injeção: Encontre a velocidade de injeção ideal para o material específico e o projeto do molde. Experimente diferentes velocidades para alcançar um equilíbrio entre preencher a cavidade do molde e minimizar o estresse.
Controle e Monitoramento de Qualidade
- Inspeção: Realize inspeções regulares dos produtos moldados para detectar precocemente quaisquer sinais de rachaduras. Use métodos de teste não destrutivos, como teste ultrassônico ou inspeção por raios X, para identificar defeitos internos.
- Monitoramento de Processos: Implemente um sistema de monitoramento de processo para rastrear parâmetros-chave, como temperatura, pressão e velocidade de injeção. Analise os dados para identificar quaisquer tendências ou desvios que possam levar a rachaduras.
Conclusão
Prevenir a quebra de produtos na moldagem por injeção de precisão requer uma abordagem abrangente que aborde a seleção de materiais, o projeto do molde, as condições de processamento e o controle de qualidade. Como umMolde de injeção de precisãofornecedor, estamos comprometidos em fornecer moldes de alta qualidade e suporte técnico para ajudar nossos clientes a obter produtos de excelente qualidade.
Se você está procurando um fornecedor confiável de moldes de injeção de precisão, convidamos você a entrar em contato conosco para compras e discussões adicionais. Nossa equipe de especialistas está pronta para ajudá-lo a encontrar as melhores soluções para suas necessidades de moldagem por injeção.
Referências
- Trono, JL (1996). Engenharia de Processos de Plásticos. Marcel Dekker.
- Rosato, DV e Rosato, DV (2000). Manual de moldagem por injeção. Editores Acadêmicos Kluwer.
- Osswald, TA e Turng, L. - S. (2007). Manual de moldagem por injeção. Editores Hanser.